روشهای اتصال لوله پلیاتیلن: پیچی، لببهلب، الکتروفیوژن و فلنج
مقایسهی چهار روش اتصال لوله پلیاتیلن (پیچی، جوش لببهلب، الکتروفیوژن و فلنج) با جدول قطر مناسب هر روش، دستگاه لازم، مزایا و کاربرد، راهنمای انتخاب بر اساس قطر و نوع خط، عوامل کیفیت جوش و نکات پیش از بهرهبرداری.
چهار روش اتصال لوله پلیاتیلن
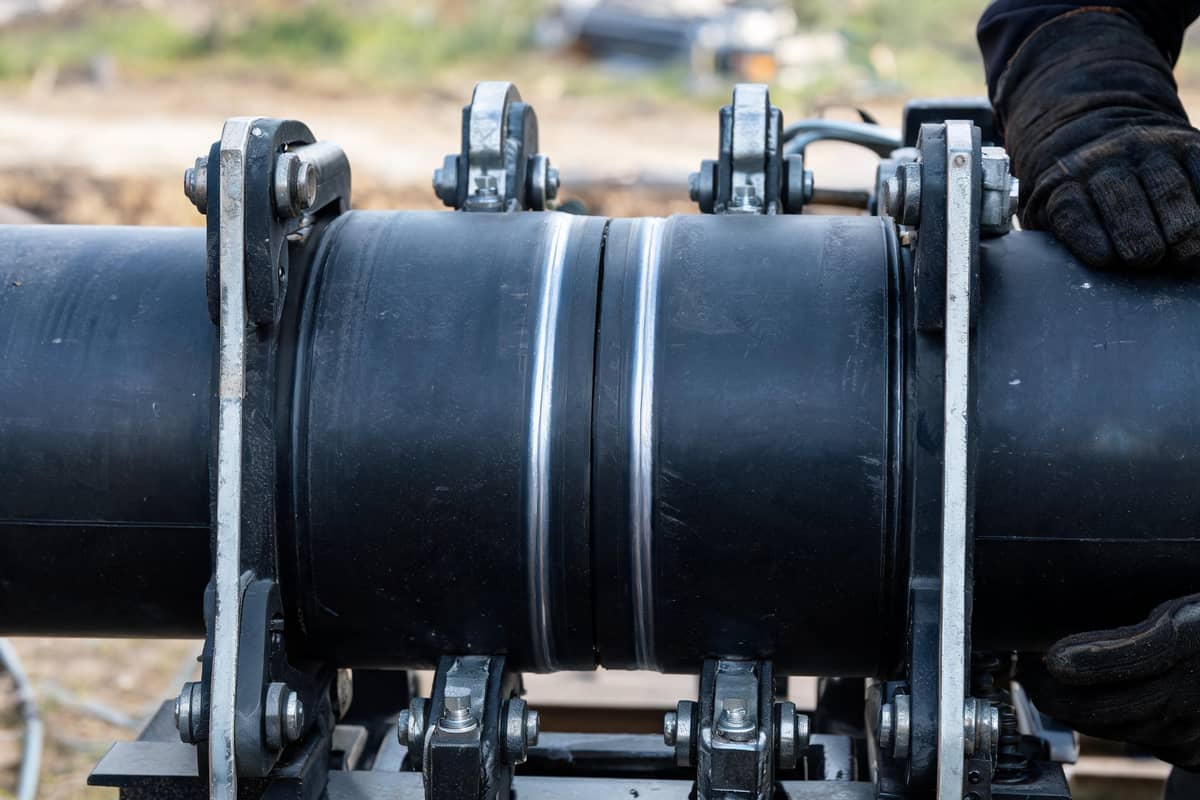
روشهای اتصال لوله پلیاتیلن چهار دستهی اصلی دارند و انتخاب میان آنها به قطر، نوع خط، دسترسی به دستگاه و اینکه اتصال باید بعداً باز شود یا دائمی بماند بستگی دارد. اتصال پیچی بدون دستگاه و برق بسته میشود و قابل باز کردن است. جوش لببهلب دو سر لوله را با گرما یکپارچه میکند. جوش الکتروفیوژن با قطعهای که سیم گرمکن دارد کار میکند. و اتصال فلنجی لوله را به شیر، پمپ و تجهیزات فلزی میرساند.
در این راهنما هر چهار روش را با محدودهی قطری که در ردیفهای کاتالوگ ما برای آنها آمده مقایسه میکنیم و راهنمای انتخاب میدهیم. اگر مراحل گامبهگام نصب هر اتصال را میخواهید، مقالهی «نحوه اتصال لوله پلیاتیلن» را ببینید؛ این مقاله روی مقایسه و انتخاب تمرکز دارد.
اتصالات پیچی فشاری: سریع و بدون دستگاه
اتصال پیچی پلیپروپیلنی با بدنه، مهره، رینگ قفلکننده و واشر آببندی، لوله را بدون جوش نگه میدارد. در کاتالوگ ما اتصالات پیچی از ۲۰ تا ۱۲۵ میلیمتر آمده و رابط پیچی مساوی در ردهی PN 10 (۱۰ بار) ثبت شده است. این اتصالات طبق ISO 17885 معرفی شدهاند.
مزیت اصلی نصب سریع با دست و بدون برق است و اینکه میشود آن را باز کرد و دوباره به کار برد؛ برای همین در شبکههای آبیاری که ممکن است مسیر تغییر کند بسیار رایج است. محدودیت آن قطر و فشار است و در خطوط گاز هرگز به کار نمیرود. پیش از نصب، سر لوله را صاف و عمود ببرید و پلیسهگیری کنید.
نکتهی مهم نصب پیچی این است که لوله باید تا عمق مشخص در اتصال فرو برود و مهره با آچار تسمهای سفت شود، نه با ابزار تیز که سطح پلیپروپیلن را خراش میدهد. پس از نصب، خط پیش از خاکریزی با فشار آزمایش میشود تا نشتی احتمالی دیده شود.
جوش لببهلب: اتصال دائمی برای خطوط اصلی
در جوش لببهلب سر دو لوله یا لوله و اتصال جوشی در فکهای دستگاه بسته میشود، با رنده صاف میشود، روی هیتر ذوب میشود و با فشار کنترلشده به هم میچسبد تا پس از سرد شدن یک تکه شود. در کاتالوگ ما زانوی جوشی ۹۰ و ۴۵ درجه از ۶۳ تا ۶۳۰ میلیمتر، سهراه و تبدیل جوشی از ۱۱۰ تا ۳۱۵ میلیمتر و درپوش جوشی از ۹۰ تا ۴۰۰ میلیمتر آمده است.
دستگاه جوش لببهلب دستی ما ۲۰ تا ۶۳ و ۳۲ تا ۱۲۵ میلیمتر و دستگاه هیدرولیک ۹۰ تا ۳۱۵ و ۲۰۰ تا ۵۰۰ میلیمتر را میپوشاند. این روش برای خطوط اصلی آب و فاضلاب و قطرهای بزرگتر رایجترین راه اتصال دائمی است. دما، زمان و فشار هر جوش را از جدول سازندهی لوله و دستورالعمل دستگاه بخوانید و جوشکار آموزشدیده کار را انجام دهد.
مهمترین مزیت جوش لببهلب هزینهی کم هر اتصال است، چون به قطعهی واسطه نیاز ندارد و تنها لوله و دستگاه لازم است. در عوض به فضای کافی برای دستگاه و جوشکار آموزشدیده نیاز دارد و در ترانشهی تنگ یا خط در حال کار دشوار است.
جوش الکتروفیوژن: برای گاز، تعمیر و فضای تنگ
در جوش الکتروفیوژن، کوپلر یا سهراه سیم گرمکن داخلی دارد. سر لولهها تراشیده و تمیز و داخل قطعه جا زده میشوند و دستگاه الکتروفیوژن ولتاژ و زمان را از بارکد قطعه میخواند و برق را از سیم عبور میدهد. چون لولهها جابهجا نمیشوند و دادهی جوش ثبت میشود، این روش در شبکههای گاز، تعمیر خط در حال کار و فضاهای تنگ رایج است.
کوپلر الکتروفیوژن ما از ۲۰ تا ۲۵۰ میلیمتر، زانو و سهراه الکتروفیوژن و درپوش الکتروفیوژن در همین بازه، و سهراه انشعاب (تپینگتی) برای لولهی اصلی ۲۵ تا ۲۵۰ میلیمتر آمده است. دستگاههای الکتروفیوژن تا ۱۶۰ یا ۲۵۰ یا ۴۰۰ میلیمتر کار میکنند. در عوض هر اتصال یک قطعهی جداگانه است که باید خریده شود.
قطعات الکتروفیوژن هر کدام برای یک قطر ساخته شدهاند و برای لولهی با قطر متفاوت یا خارج از بیضوی بودن مجاز مناسب نیستند. لولهی کلافی را پیش از اتصال باید گرد کرد تا در قطعه بنشیند؛ گیرهی نگهدارندهی هممحور هم برای همین است.
اتصال فلنجی و انشعابگیری
برای وصل شدن به شیر، پمپ یا لولهی فلزی، فلنج آداپتور (استاباند) با جوش لببهلب به سر لوله وصل میشود و رینگ فلنج فلزی پشت آن با پیچ و مهره به فلنج مقابل بسته میشود. استاباند ما ۶۳ تا ۶۳۰ میلیمتر و رینگ فلنج گالوانیزهی/اپوکسی و چدن داکتیل هر دو در ۶۳ تا ۶۳۰ میلیمتر با ردهی PN 10 و PN 16 آمدهاند.
برای گرفتن انشعاب از خط، کمربند انشعاب پیچی روی لولهی اصلی ۳۲ تا ۳۱۵ میلیمتر و خروجی ½ تا ۱ اینچ به کار میرود و در گاز و آب شرب تپینگتی الکتروفیوژن با تیغهی برش داخلی همین کار را با جوش انجام میدهد.
اگر شیر یا پمپ شما دندهای است، بهجای فلنج میتوان از مبدل دندهای پلیاتیلن استفاده کرد؛ این مبدلها در کاتالوگ در سبک پیچی هم هستند. نوع اتصال انتهایی تجهیزات را پیش از سفارش بپرسید تا قطعهی نامناسب نخرید.
جدول مقایسهی روشهای اتصال
جدول زیر چهار روش را کنار هم میگذارد. محدودهی قطر از ردیفهای منتشرشدهی کاتالوگ ما برای قطعات همان روش است و ممکن است سازندههای دیگر محدودهی دیگری داشته باشند؛ پس آن را مرجع مقایسه بدانید.
بهطور خلاصه: برای قطر کوچک و آبیاری، پیچی؛ برای خط اصلی و قطر بزرگ، لببهلب؛ برای گاز، تعمیر و فضای تنگ، الکتروفیوژن؛ و برای رسیدن به تجهیزات فلزی، فلنج. بسیاری از پروژهها چند روش را با هم دارند.
در انتخاب نهایی، دسترسی به نیروی ماهر را هم در نظر بگیرید. اگر در محل پروژه جوشکار دارای صلاحیت و دستگاه ندارید، اتصال پیچی یا هماهنگی با یک پیمانکار جوش ممکن است سادهتر از خرید دستگاه باشد؛ ما خودمان خدمت جوشکاری یا اجاره ارائه نمیدهیم.
| روش | قطر در کاتالوگ ما (میلیمتر) | دستگاه یا ابزار | مناسب برای |
|---|---|---|---|
| اتصال پیچی | ۲۰ تا ۱۲۵ | آچار تسمهای | آبیاری و آبرسانی با قطر کوچک؛ اتصال قابل باز شدن |
| جوش لببهلب | ۶۳ تا ۶۳۰ (اتصالات) | دستگاه جوش لببهلب دستی یا هیدرولیک | خطوط اصلی آب و فاضلاب؛ اتصال دائمی |
| جوش الکتروفیوژن | ۲۰ تا ۲۵۰ | دستگاه جوش الکتروفیوژن | گاز، تعمیر خط، فضای تنگ |
| اتصال فلنجی | ۶۳ تا ۶۳۰ | جوش لببهلب استاباند + پیچ و مهره | اتصال به شیر، پمپ و لولهی فلزی |
عوامل کیفیت اتصال جوشی و نکات پیش از بهرهبرداری
کیفیت هر اتصال جوشی به چند چیز بستگی دارد: سطح تمیز و خشک لوله و قطعه، هممحور بودن و صاف بودن سطح جوش، دمای یکنواخت و فشار و زمان کنترلشده، و بیحرکت ماندن اتصال تا پایان سرد شدن. جوش با اتو یا شعله این عوامل را کنترل نمیکند و برای خط فشار توصیه نمیشود.
پیش از بهرهبرداری، خط طبق دستورالعمل پروژه آزمون فشار میشود و در خطوط گاز و آب شهری، شرکت گاز یا آب منطقه آن را تأیید میکند. اتصالی که از بیرون سالم مینماید ممکن است زیر فشار باز شود؛ برای همین جوش را فقط جوشکار دارای صلاحیت و با دستگاه مناسب انجام دهد.
سردی هوا و باد و باران هم بر کیفیت جوش اثر دارند؛ در شرایط نامناسب جوش را زیر سایهبان انجام دهید و سطح لوله را تمیز و خشک نگه دارید. هر جوش را پیش از ادامهی کار از نظر ظاهر بازرسی کنید و اگر ایرادی دیدید، قطعه را ببرید و دوباره بجوشید.
برای سفارش اتصالات چه بنویسیم؟
در استعلام قطر خارجی لوله، کلاس فشار یا SDR، نوع خط، روش اتصالی که در کارگاه امکانش را دارید، نوع قطعه (رابط، زانو، سهراه، تبدیل، درپوش، استاباند) و تعداد را بنویسید. برای تبدیل و سهراه هر دو قطر را و برای استاباند و رینگ، ردهی فلنج PN 10 یا PN 16 را اضافه کنید.
ما پیش از خرید دربارهی انتخاب روش اتصال و قطعه مشاورهی فنی میدهیم و فاکتور رسمی صادر میکنیم. فهرست خود را از صفحهی تماس بفرستید تا پیشفاکتور آماده شود و ارسال انجام گیرد.
فهرست مندرجات علمی
کاسپین صنعت زال
راهنمای فنی محصولات
این راهنماها بر پایه استاندارد و مشخصات فنی همان محصولات نوشته شدهاند. برای انتخاب سایز و کلاس فشار پروژهتان با ما تماس بگیرید.